
庆阳屋面钢结构加工厂家
2026-09-09 来自: 甘肃鑫祥威钢结构工程有限公司 浏览次数:22
甘肃鑫祥威钢结构工程有限公司关于庆阳屋面钢结构加工厂家的介绍,钢-混凝土组合结构技术。型钢或型钢管理与混凝土构件组成的梁柱承重结构是一种钢-混凝土组合结构,近年来应用范围不断扩大。组合结构兼有钢和混凝土的优点,整体强度高,刚度好,抗震性能好。混凝土结构包裹时,具有较好的耐火性和耐腐蚀性。复合结构构件一般可减少用钢量15~20%。组合楼板和钢管混凝土构件还具有模板支撑少或无模板支撑、施工方便快捷等优点,具有很大的推广潜力。适用于多层或高层建筑的框架梁、柱、楼板,工业建筑的柱、楼板等。(5)高强度螺栓连接及焊接技术。高强度螺栓通过摩擦力传递应力,摩擦力由螺栓、螺母和垫圈组成。高强度螺栓连接具有施工简单、拆卸灵活、承载力高、抗疲劳性好、自锁、安全性高等优点。铆接和局部焊接在工程中已被取代,成为钢结构制造和安装的主要连接手段。对于车间制造的钢构件,厚板应采用自动多丝电弧焊,箱型柱分离器应采用熔化极电渣焊等技术。现场安装应采用半自动焊接技术、气体保护焊药芯焊丝和自保护药芯焊丝技术。
庆阳屋面钢结构加工厂家,热成形加工是指将钢材加热到温度后再进行加工。这种方法适于成形、弯曲和矫正在常温下不能做的工件。热加工终止温度不得低于℃。加热温度在~℃时钢材产生蓝脆,严禁锤打和弯曲。含碳量超出低碳钢范围的钢材一般不能进行热加工。冷成形加工是在常温下进行的。由于外力超出材料的屈服强度而使材料产生要求的..变形,或由于外力超出了材料的极限强度而使材料的某些部分按要求与材料脱离。冷加工都有使材料变硬变脆的趋势,因而可通过热处理使钢材恢复正常状态或刨削掉硬化较严重的边缘部分。环境温度低于℃时不得冷加工碳素钢。低于℃时,不得加工低合金钢。、
焊缝形式根据连接构件的相互位置,焊接接头形式可分为对接、搭接、丁字接头和角接头四种形式。这些连接中使用的焊缝有两种基本类型对接焊缝和角焊缝。在具体应用中,应根据连接的受力情况,结合制造、安装和焊接条件进行选择。焊接结构对接焊缝对接焊缝传力直接平稳,无明显应力集中现象,机械性能良好,适用于承受静、动荷载的构件连接。但由于对接焊缝质量要求较高,焊件之间的焊接间隙比较严格,一般用于工厂制连接。角焊缝角焊缝形式根据其长度方向和外力作用方向,角焊缝可分为平行于力作用方向的侧角焊缝、垂直于力作用方向的前角焊缝和斜于力作用方向的斜角焊缝、环焊缝。角焊缝的截面形式分为普通型、平坡型和深穿透型。图中的Hf称为角焊缝的焊脚尺寸。普通截面焊接接头的底脚比为1,类似等腰直角三角形,其传力线弯曲剧烈,应力集中严重。对于直接承受动荷载的结构,为了使传力顺畅,前角焊缝应采用尺寸比为5的平坡型(长边遵循内力方向),侧角焊缝应采用1的深穿透型。
房屋钢结构加工厂,钢结构设计钢结构通常有框架、平面(木行)架、网架(壳)、索膜、轻钢、塔桅等结构型式。其理论与技术大都成熟。亦有部分难题没有解决,或没有简单实用的设计方法,比如网壳的稳定等。结构选型时,应考虑它们不同的特点。在轻钢工业厂房中,当有较大悬挂荷载或移动荷载,就可考虑放弃门式刚架而采用网架。基本雪压大的地区,屋面曲线应有利于积雪滑落(切线50度内需考虑雪载),如采用三心圆网壳。总雪载释放近一半。降雨量大的地区相似考虑。建筑允许时,在框架中布置支撑会比简单的节点刚接的框架有更好的经济性。而屋面覆盖跨度较大的建筑中,可选择构件受拉为主的悬索或索膜结构体系。高层钢结构设计中,常采用钢混凝土组合结构,在地震烈度高或很不规则的高层中,不应单纯为了经济去选择不利抗震的核心筒加外框的形式。宜选择周边巨型SRC柱,核心为支撑框架的结构体系。我国半数以上的此类高层为前者。对抗震不利。
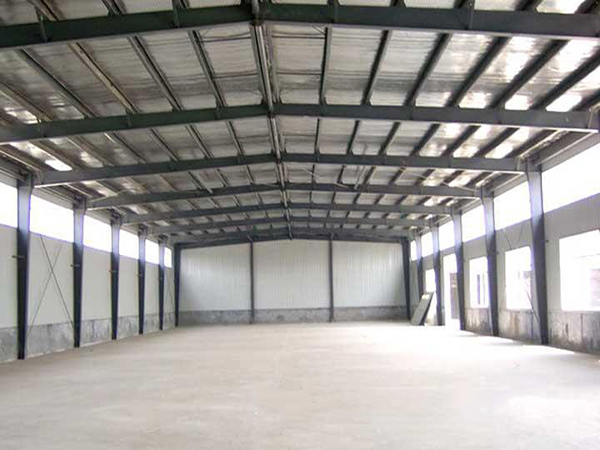
立装根据构件的特点及其零件的稳定位置,选择自上而下或自下而上的装配,适于放置平稳、高度不大的结构。卧装构件放置平卧位置装配。用于断面不大但长度较大的细长构件。胎膜装配法把构件的零件用胎膜定位在其装配位置上组装。用于制造构件批量大精度高的产品。电弧焊利用焊条与工件间产生的电弧热将金属熔合的过程称为电弧焊。电弧焊有手工焊、自动焊、半自动焊和气体保护焊之分。在对钢结构厂房的墙架系统进行布置时,可采取两种方式,1不进行另立墙架柱,而是直接用横向定位轴线上的框架柱来布置。2另立墙架柱,在定位轴线上框架柱的外侧进行设置。在对钢结构厂房进行除锈处理时,可以采用酸洗构件或者机械喷砂抛丸这两种方式任选其一,将甘肃钢结构加工厂家表面的锈迹清除干净后,使其露出金属表面,再向钢材表面涂装一层保护薄膜,使其形成质地良好的防护层。

库房钢结构加工费,钢结构适用的范围钢结构通常用于高层、大跨度、体型复杂、荷载或吊车起重量大、有较大振动、高温车间、密封性要求高、要求能活动或经常装拆的结构。直观的说层建筑、体育馆、歌剧院、大桥、电视塔、工业厂房和临时建筑等。这是和钢结构自身的特点相一致的。边缘加工边缘加工包括为消除切割造成的边缘硬化而将板边刨去2~4mm;为了焊缝质量而将钢板边刨成坡口;为了装配的准确性及压力的传递,而将钢板刨直或铣平。边缘加工方法有铲边、刨边、铣边和碳弧气刨边。①铲边有手工铲边和机械铲边两种。铲边后的棱角垂直误差不得超过弦长的1/,且不得大于2mm。②刨边使用的设备是刨边机。刨边加工有刨直边和刨斜边两种。一般的刨边加工余量2~4mm。③铣边使用的设备是铣边机,工效高,能耗少。④碳弧气刨使用的设备是气刨枪。效率高,无噪音,灵活方便。
