
平凉阁楼钢结构加工多少钱,钢结构材料加工公司
2026-09-06 来自: 甘肃鑫祥威钢结构工程有限公司 浏览次数:15
甘肃鑫祥威钢结构工程有限公司为您提供平凉阁楼钢结构加工多少钱相关信息,预拼装方法平装法、立拼拼装法、模具拼装法。(1)平装法平装法操作方便,不需稳定加固措施;不需搭设脚手架;焊缝焊接大多数为平焊缝,焊接操作简易,不需技术很高的焊接工人,焊缝质量易于;校正及起拱方便、准确。适于拼装跨度较小,构件相对刚度较大的钢结构,如长18m以内钢柱、跨度6m以内天窗架及跨度21m以内的钢屋架的拼装。(2)立拼拼装法立拼拼装法可一次拼装多拼;块体占地面积小;不用铺设或搭设专用拼装操作平台或枕木墩,节省材料和工时;省却翻身工序,质量易于,不用增设..块体翻身、倒运、就位、堆放的起重设备,缩短工期;块体拼装连接件或节点的拼接焊缝可两边对称施焊,可防止预制构件连接件或钢构件因节点焊接变形而使整个块体产生侧弯。但需搭设数量稳定支架;块体校正、起拱较难;钢构件的连接节点及预制构件的连接件的焊接立缝较多,增加焊接操作的难度。(3)利用模具拼装法模具是指符合工件几何形状或轮廓的模型(内模或外模)。用模具来拼装组焊钢结构,具有产品质量好、生产效率高等许多优点。对成批的板材结构、型钢结构,应当考虑采用模具耕组装。桁架结构的装配模,往往是以两点连直线的方法制成,其结构简单,使用效果好。
平凉阁楼钢结构加工多少钱,制孔包括铆钉孔、螺栓孔,可钻可冲。钻孔用钻孔机进行,能用于钢板、型钢的孔加工;冲孔用冲孔机进行,一般只能在较薄的钢板、型钢上冲孔,且孔径一般≮钢材的厚度。施工现场的制孔可用电钻、风钻等加工。制孔精度、孔距等允许偏差应符合设计和规范规定。钢筋桁架楼承板有哪些安装注意事项?钢筋桁架楼承板是将钢筋桁架与镀锌压型钢板焊接成一体的组合模板,减少了模板的架设与拆卸,具有经济、方便、安全、可靠的特点。钢筋桁架楼承板施工时要合理排版、尽量降低损耗及现场切割,现场焊栓钉时根部焊脚应均匀饱满。此外,还应该注意的是,梁柱节点处一般采用角钢来支撑钢筋桁架楼承板,但是对于直径较大的圆管钢框柱,建议采用钢柱外环板,这样不仅使楼承板端部受力更为合理,而且还解决了楼板混凝土浇筑时漏浆的题,进而保证了楼板混凝土的浇筑质量。
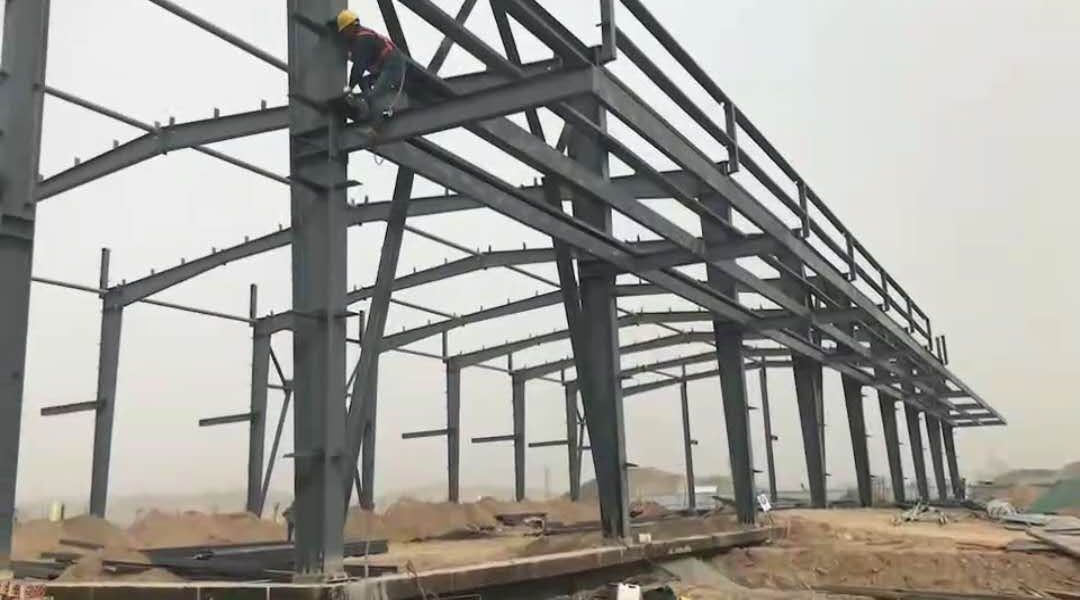
钢结构材料加工公司,机械切割使用机械力(剪切、锯割、磨削)切割,相应的机械有剪板机、锯床、砂轮机等,较适合于厚度在12~16mm以下钢板或型材的直线性切割。气割使用氧-乙炔、丙烷、液化石油气等火焰加热融化金属,并用压缩空气吹去融蚀的金属液,从而使金属割离,适合于曲线切割和多头切割。等离子切割利用等离子弧线流实现切割,适用于不锈钢等高熔点材料的切割。结构的布置要根据体系特征,荷载分布情况及性质等综合考虑。一般的说要刚度均匀。力学模型清晰。尽可能限制大荷载或移动荷载的影响范围,使其以直接的线路传递到基础。柱间抗侧支撑的分布应均匀。其形心要尽量靠近侧向力(风震)的作用线。否则应考虑结构的扭转。结构的抗侧应有多道防线。比如有支撑框架结构,柱子至少应能单独承受1/4的总水平力。

认真做好施工图纸的会审和交底工作图纸是工程施工的依据,工程项目技术负责人应组织有关技术人员对图纸进行分工审和消化,其目的一是使施工单位和各参建单位熟悉设计图纸,了解工程特点和设计意图,找出需要解决的技术难题,并制定解决方案;二是为了解决图纸中存在的题,减少图纸的差错,将图纸中的质量隐患消灭在萌芽之中。同时做好技术交底,做好施工和设计的结合、做好钢结构吊装与土建施工、钢结构和混凝土构预制的结合。边缘加工边缘加工包括为消除切割造成的边缘硬化而将板边刨去2~4mm;为了焊缝质量而将钢板边刨成坡口;为了装配的准确性及压力的传递,而将钢板刨直或铣平。边缘加工方法有铲边、刨边、铣边和碳弧气刨边。①铲边有手工铲边和机械铲边两种。铲边后的棱角垂直误差不得超过弦长的1/,且不得大于2mm。②刨边使用的设备是刨边机。刨边加工有刨直边和刨斜边两种。一般的刨边加工余量2~4mm。③铣边使用的设备是铣边机,工效高,能耗少。④碳弧气刨使用的设备是气刨枪。效率高,无噪音,灵活方便。
建筑钢结构加工工程,钢结构的选型在钢结构设计的整个过程中,都应该被强调的是"概念设计",它在结构选型与布置阶段尤其重要。对一些难以作出理性分析或规范未规定的题,可依据从整体结构体系与分体系之间的力学关系、破坏机理、震害、试验现象和工程经验所获得的设计思想,从全局的角度来确定控制结构的布置及细部措施。运用概念设计可以在早期迅速、有效地进行构思、比较与选择。所得结构方案往往易于手算、概念清晰、定性正确,并可避免结构分析阶段不必要的繁琐运算。同时,它也是判断计算机内力分析输出数据可靠与否的主要依据。
在焊接施工过程中,钢结构制造商控制焊接变形的关键题之一。钢结构加工过程中的这种变形主要是由于焊接过程中的温度变化而产生的刚性变形或塑性变形。焊接变形会严重影响焊接接头的强度和韧性,降低其耐腐蚀性。为尽可能避免焊接变形,可采取以下措施合理布置焊接坡口,减少焊接变形;在钢结构加工构加工过程,尽量避免应力集中;角焊缝应采取相应的反变形措施,如对称构件,采用同步不对称焊接技术;选择合适的焊接材料,采用合适的焊接工艺,从而降低焊接应力。
